金属加工行业智能工厂系统解决方案
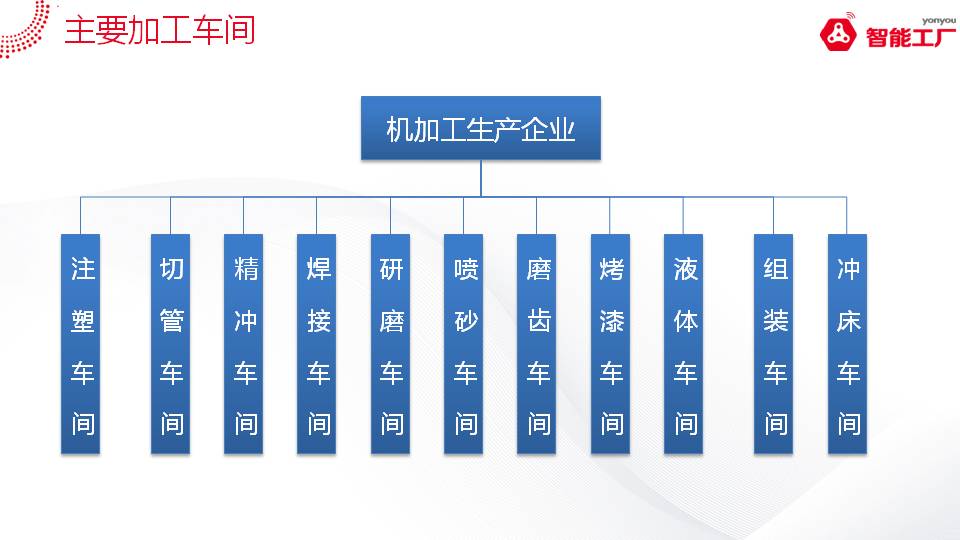
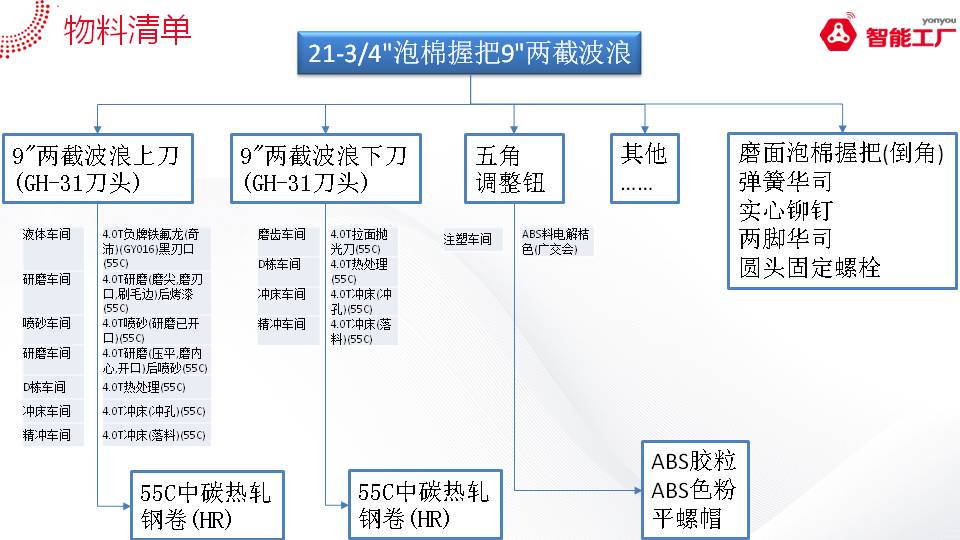
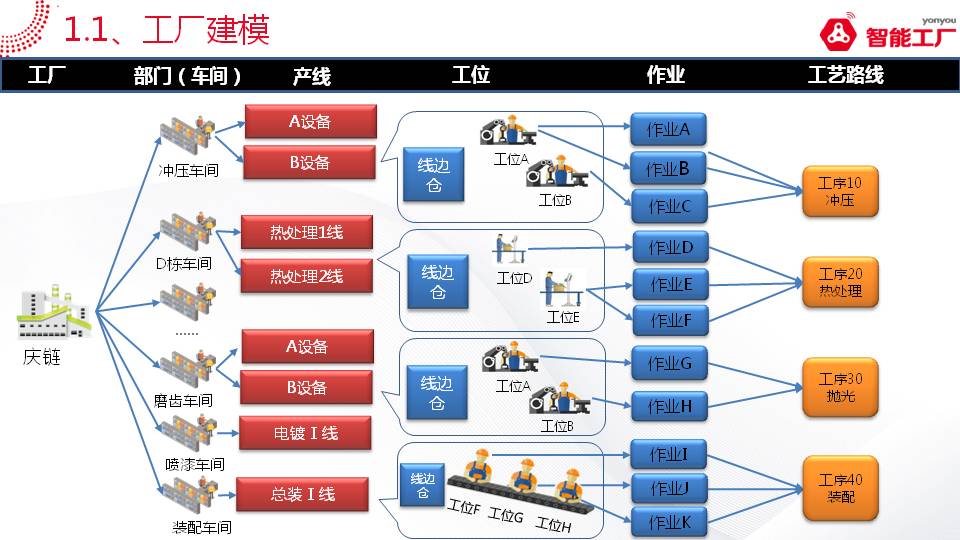
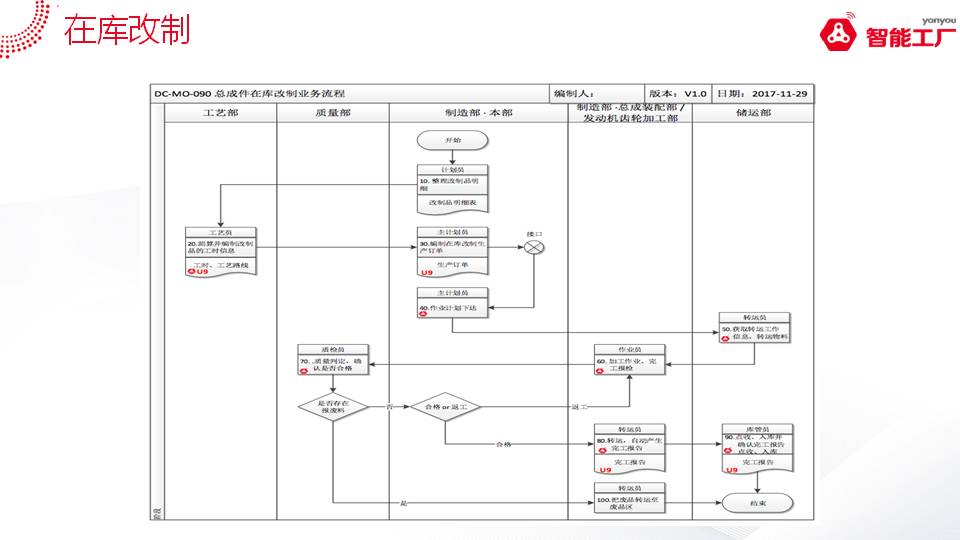
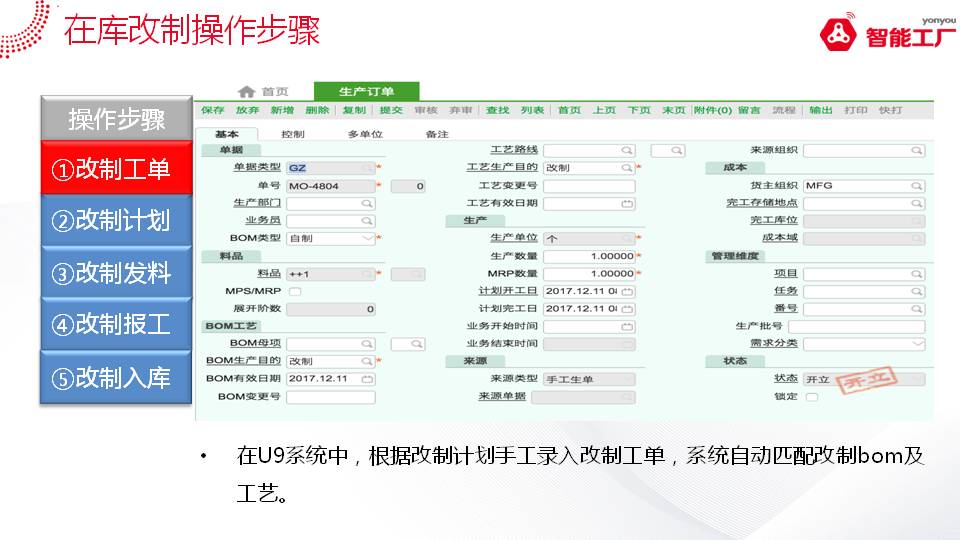
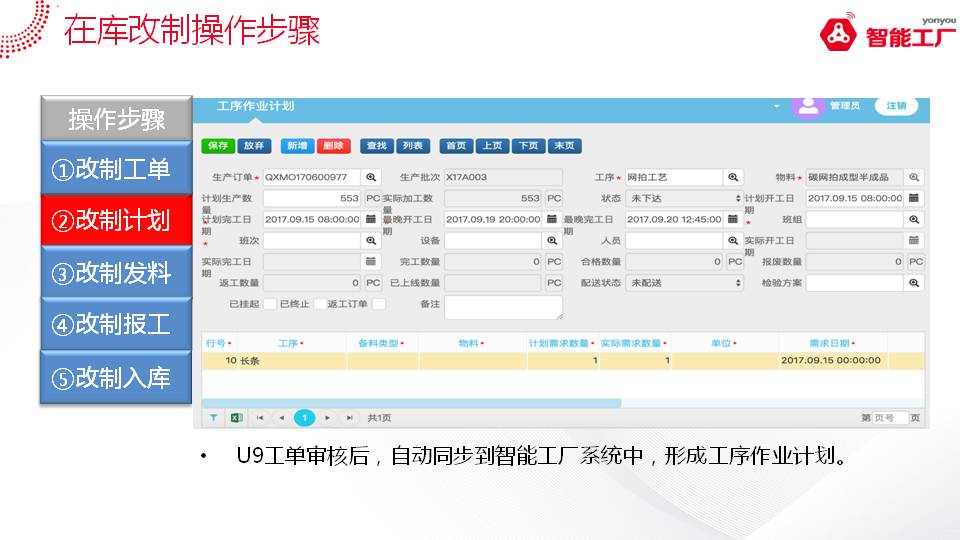
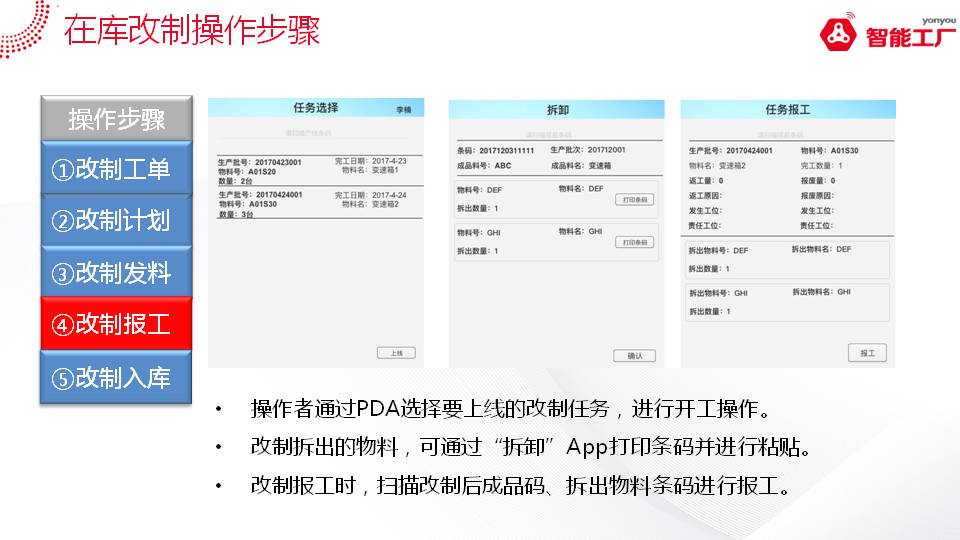
从“制造”到“智造”:金属加工智能工厂系统解决方案
一、 行业背景与转型痛点
在当前的工业4.0浪潮下,金属加工行业(涵盖钢铁、铝加工、精密钣金、CNC加工等)正面临前所未有的挑战与机遇。随着“双碳”目标的推进和劳动力成本的上升,传统“傻大黑粗”的生产模式已难以为继。
核心痛点:
二、 智能工厂整体架构
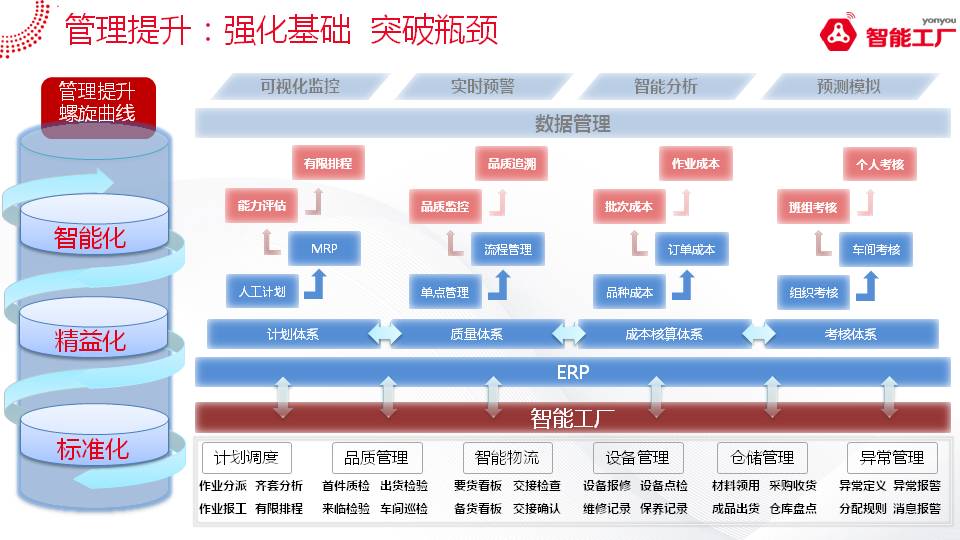
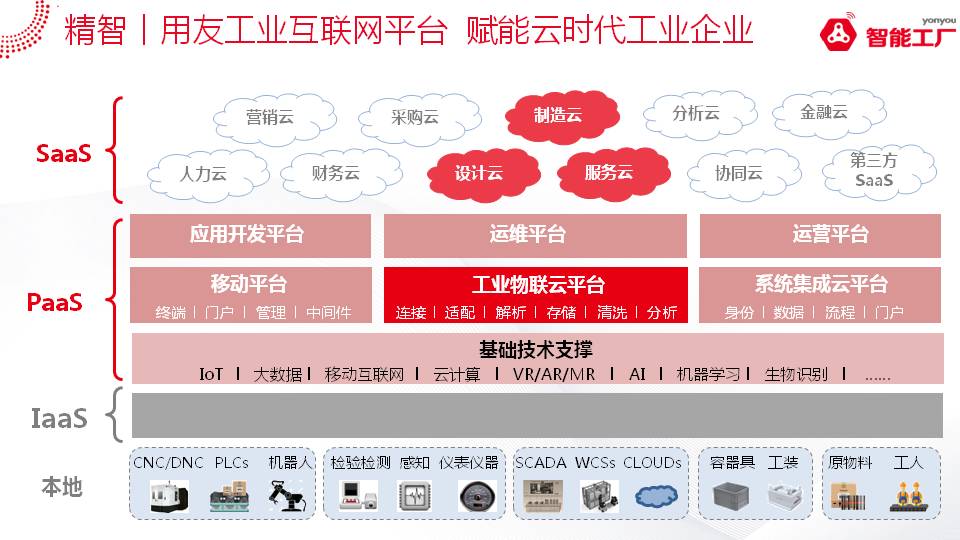
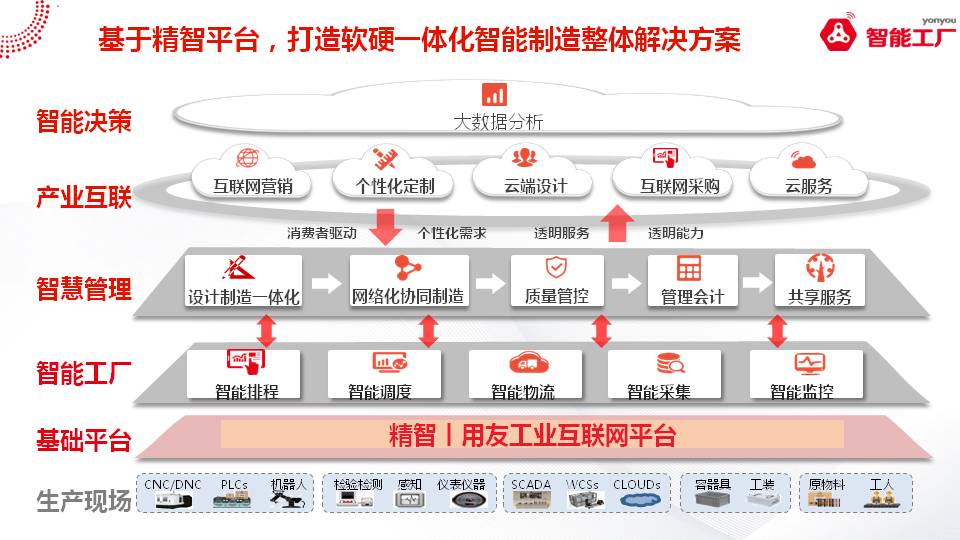
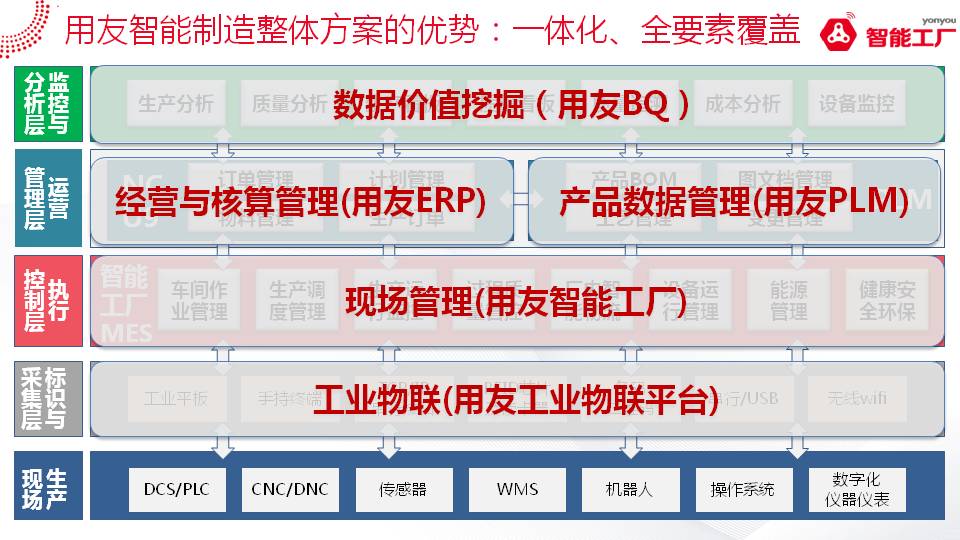
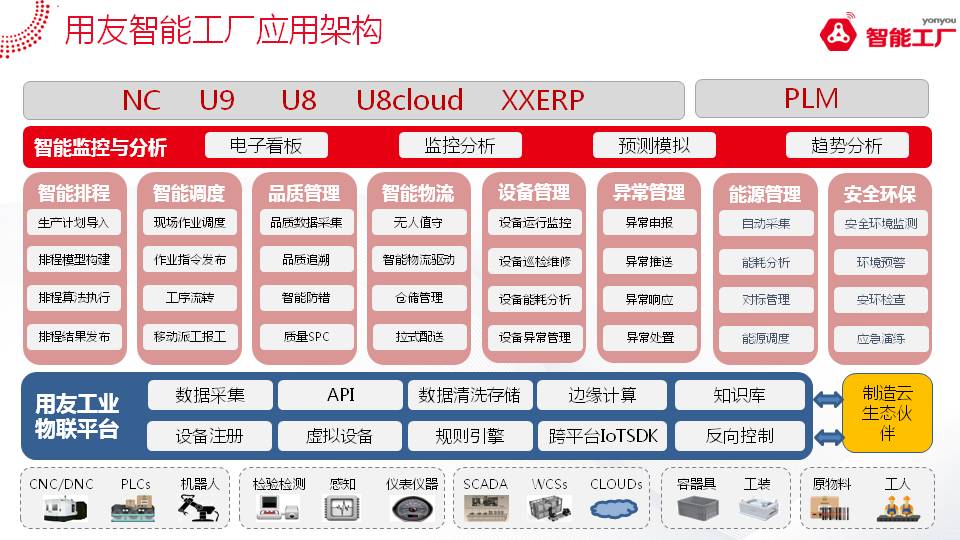
针对金属加工行业的特点,我们提出基于“云-边-端”协同的智能工厂解决方案。整体架构分为四层:
1. 物理感知层(端)
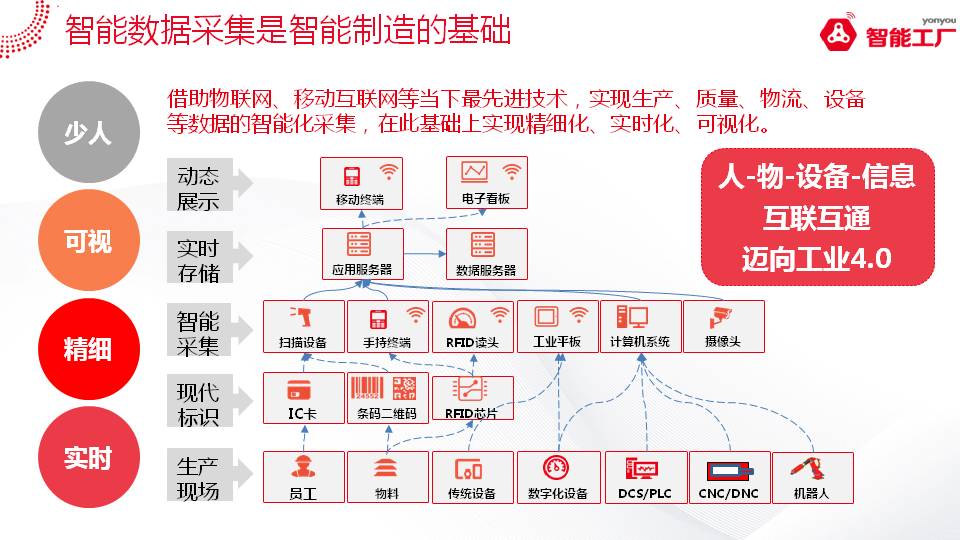
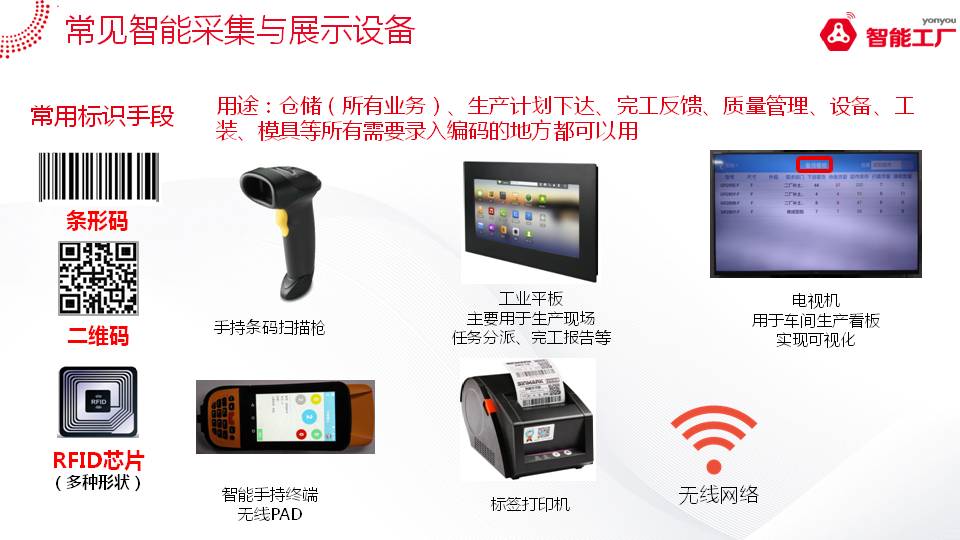
通过加装IoT传感器、边缘计算网关,实现对老旧机床、PLC、工业机器人的数据采集。支持多种工业协议,解决“万国牌”设备联网难题-2。
2. 平台支撑层(云)
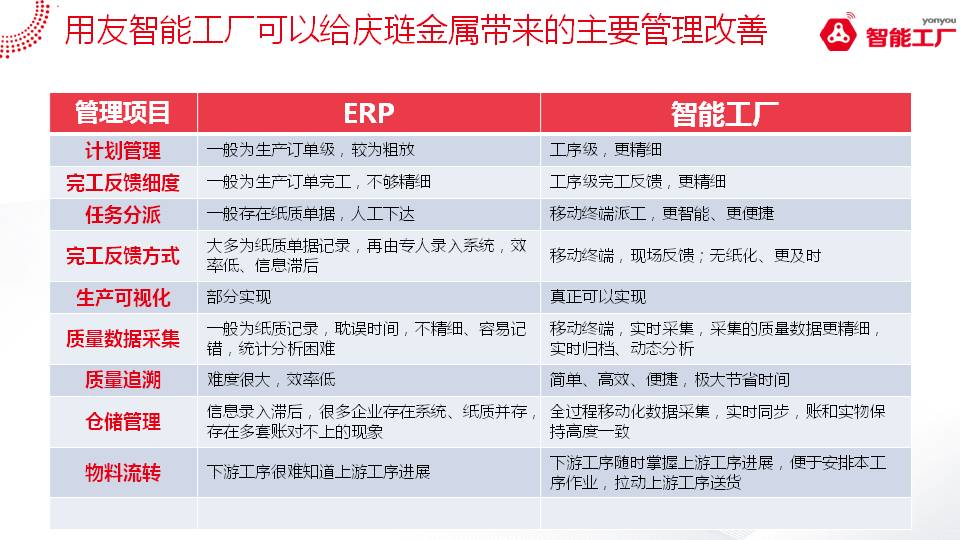
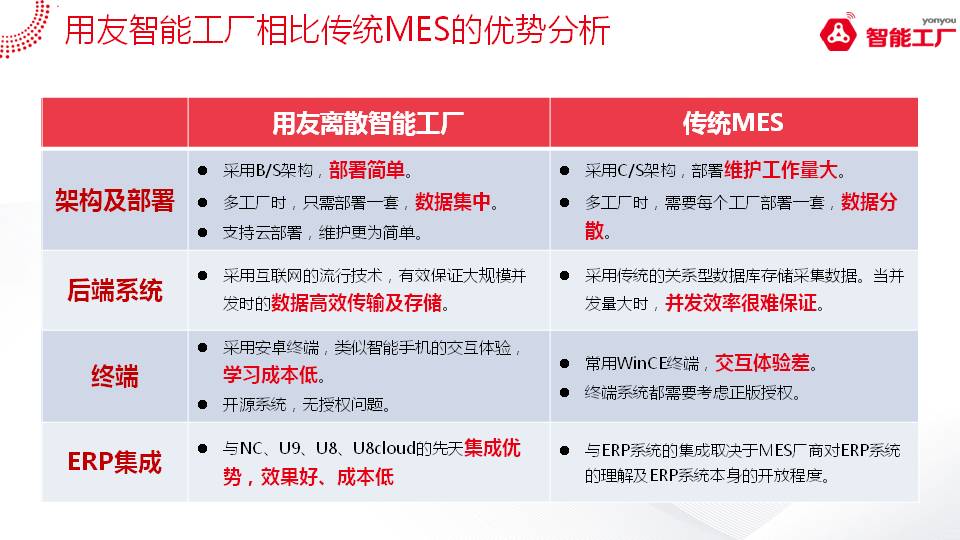
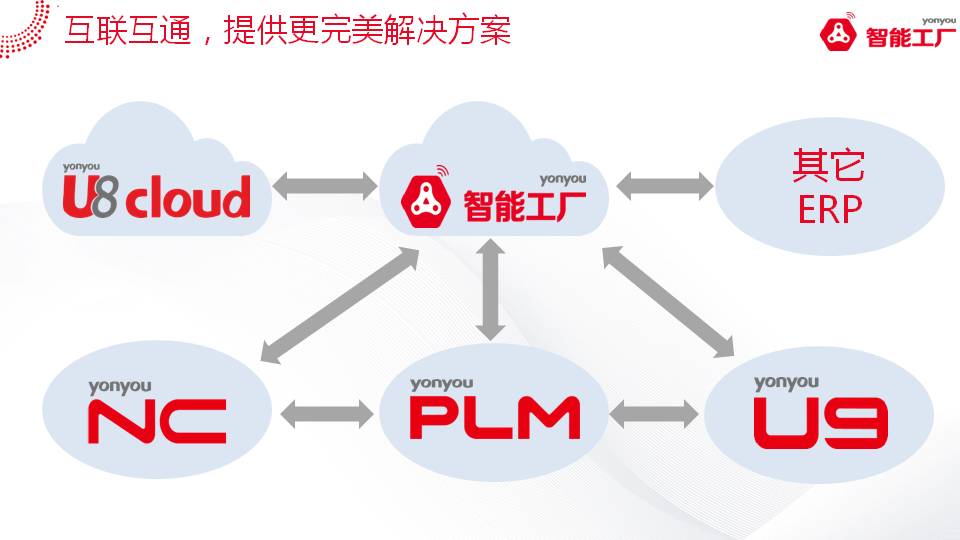
部署工业互联网平台及MES(制造执行系统),打通ERP与设备层的数据壁垒。平台具备微服务架构,支持轻量化部署,对中小企业友好-9。
3. 执行应用层(边)
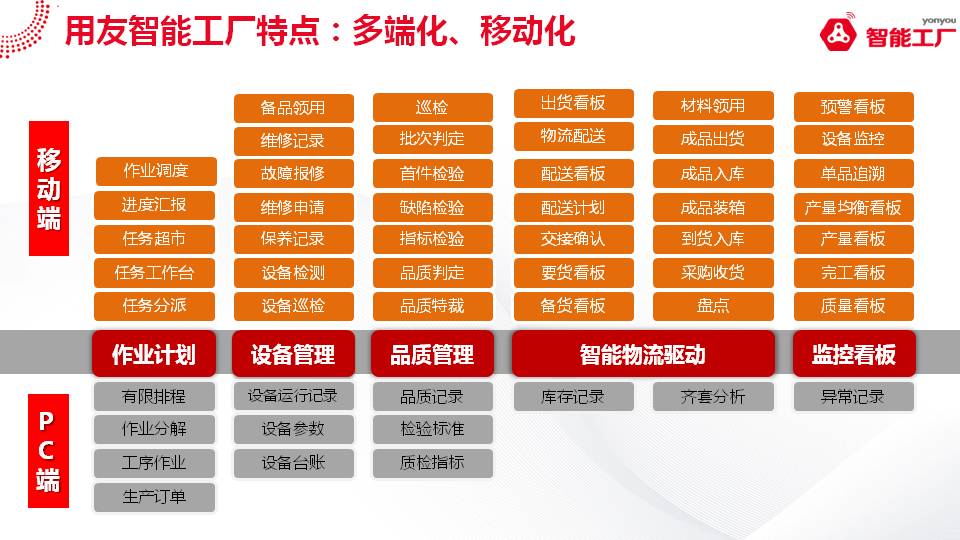
覆盖生产排程、质量追溯、设备管理、仓储物流等核心业务模块。通过数字孪生技术,在虚拟空间中映射物理产线-4-7。
4. 智能决策层(脑)
利用AI算法进行工艺参数优化、故障预测及能效分析,实现从“数据可视化”到“决策智能化”的跨越-6。
三、 核心应用场景与解决方案
1. 生产调度与高级排产
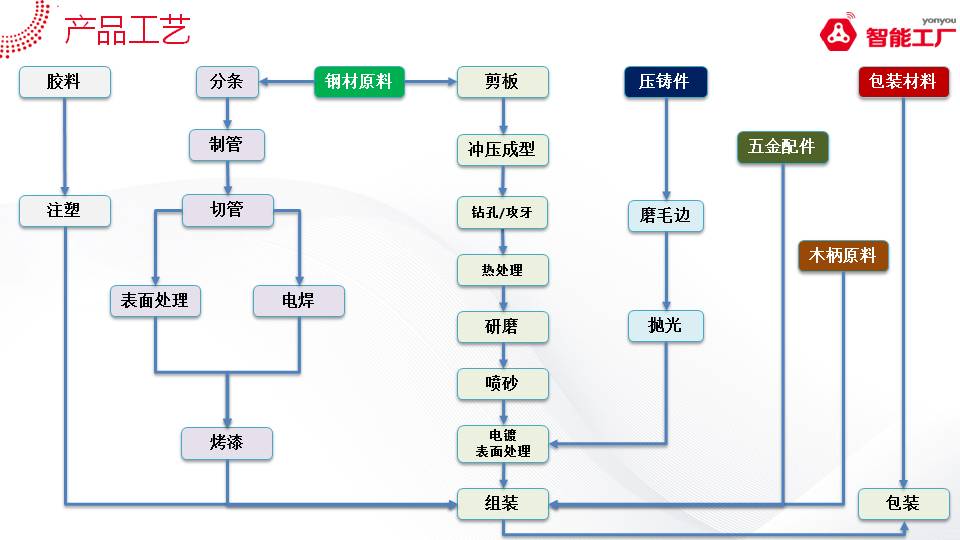
金属加工行业通常工序复杂(如锯切、热处理、机加、表面处理),传统的Excel排程无法应对插单和设备故障。
2. 产线柔性化与自动化
针对多品种、小批量的趋势,单纯的人工操作无法保证效率,而传统刚性自动化无法适应换产。
-
解决方案:引入“移动协作机器人”,实现CNC机床的自动上下料。机械臂负责高精度抓取,AMR底盘负责物料流转-5。
-
案例参考:在某精密加工企业,通过部署MCR(移动协作机器人)系统,实现了60台CNC设备的物料搬运100%无人化,设备利用率大幅提升,投资回报周期缩短至1.5年-5。
3. 全过程质量追溯
金属加工中,热处理温度、轧制压力、化学成分波动毫厘之差都会导致整批报废。
-
解决方案:构建全流程质量管控平台。利用IoT自动采集温度、尺寸等关键参数,结合机器视觉进行表面缺陷检测。建立“一物一码”机制,实现从钢坯到成品的正向追踪和反向溯源-4-9。
-
案例参考:兴澄特钢通过AI模型进行合金投料优化与工艺控制,实现了质量不合规率大幅下降,并缩短了产品研发周期-4。
4. 智能仓储与物流
金属原材料(如铝锭、钢板)重量大、搬运风险高,且常需跨车间流转。
-
解决方案:部署原料立体库+AGV智能转运。AGV根据MES指令自动将物料运送至机台,完工后自动入库。在板材加工环节,集成自动打标机和测厚仪-1。
-
案例参考:东北轻合金(东轻)在熔铸和中厚板厂实施了数字化改造,机械臂替代人工进行高温铸锭的抓取与码放,人力成本大幅节约,成品率显著提升-1-6。
5. 设备预测性维护
CNC主轴磨损、冲压模具崩刃是导致非计划停机的元凶。
四、 “共享制造”新模式:产业链协同
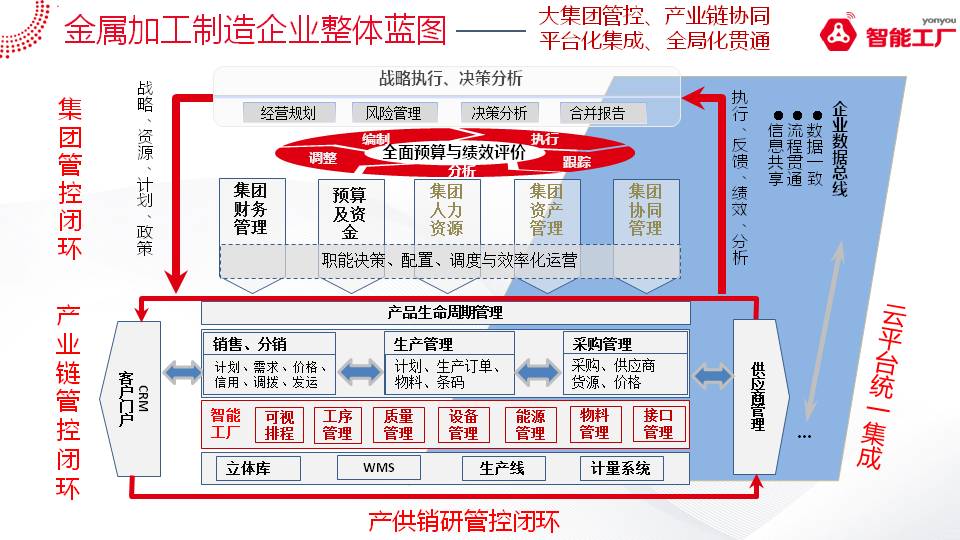
除了单体工厂的智能化改造,行业还催生了“共享工厂”模式-3。解决方案: 建立集中的下料中心、热处理中心或表面处理中心。中小企业无需重金购置昂贵的激光切割机或大型冲压设备,只需通过云平台下单,共享工厂利用其高自动化产线(自动化率超85%)进行集中加工。
效益分析:
-
降本: 企业综合制造成本预计可节约25%以上-3。
-
提效: 设备利用率大幅提升,解决了中小企业“买不起、用不满”的难题。
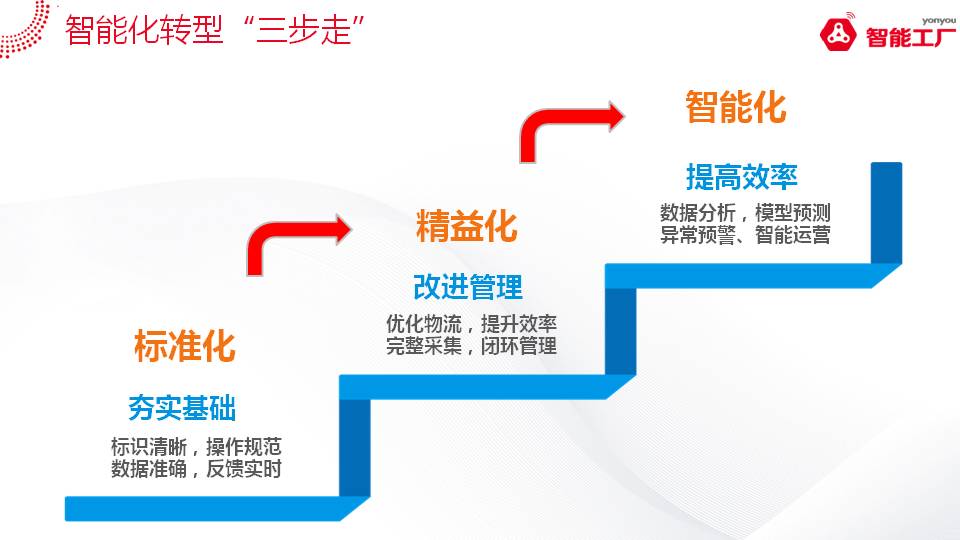
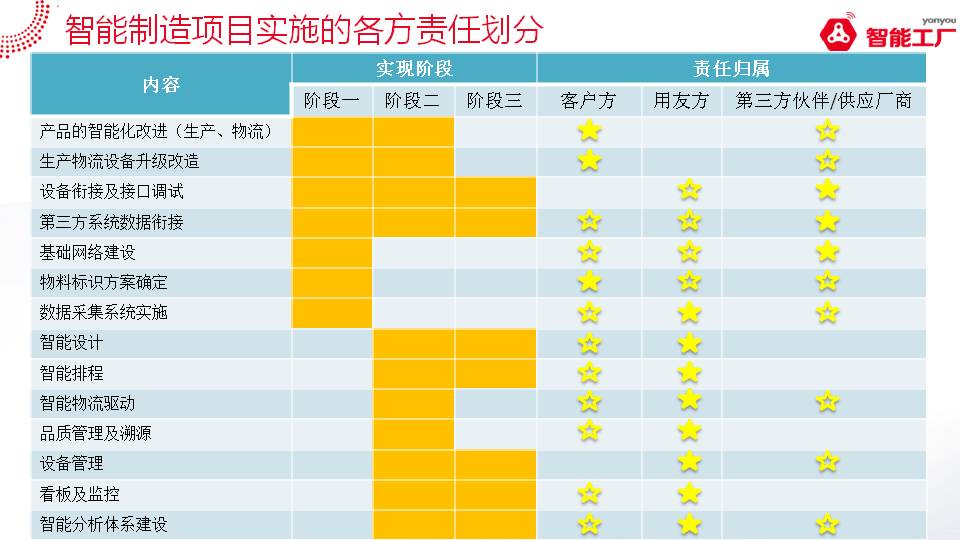
五、 方案实施路径
考虑到金属加工企业多为重资产运营,建议遵循“总体规划、分步实施、效益驱动”的原则:
- 阶段一:数据筑基对关键设备进行联网改造,实现生产数据的自动采集与可视化。建立标准的MES系统,解决“黑箱”生产问题。该阶段投资门槛较低,部分轻量级系统部署仅需数周-2。
- 阶段二:点状突破在瓶颈工序(如质检、重载搬运)引入机器视觉或机器人,替代高强度人工,快速见到效益。
- 阶段三:全厂协同
- 阶段四:智能优化积累足够的数据后,引入AI模型进行工艺参数自优化和能效分析,实现“数据驱动决策”。
六、 结语
金属加工行业的智能工厂转型,不仅仅是“机器换人”,更是一场关于生产逻辑的重塑。通过深度融合IoT、AI与OT技术,企业能够构建出具备“韧性”和“敏捷性”的制造体系。
无论是像东轻、兴澄那样的行业巨头进行全流程改造,还是广大中小企业通过轻量化SaaS软件入局,数字化已从“选答题”变为“必答题” 。未来,金属加工行业的竞争,将是数据的竞争,是系统效率的竞争-2。